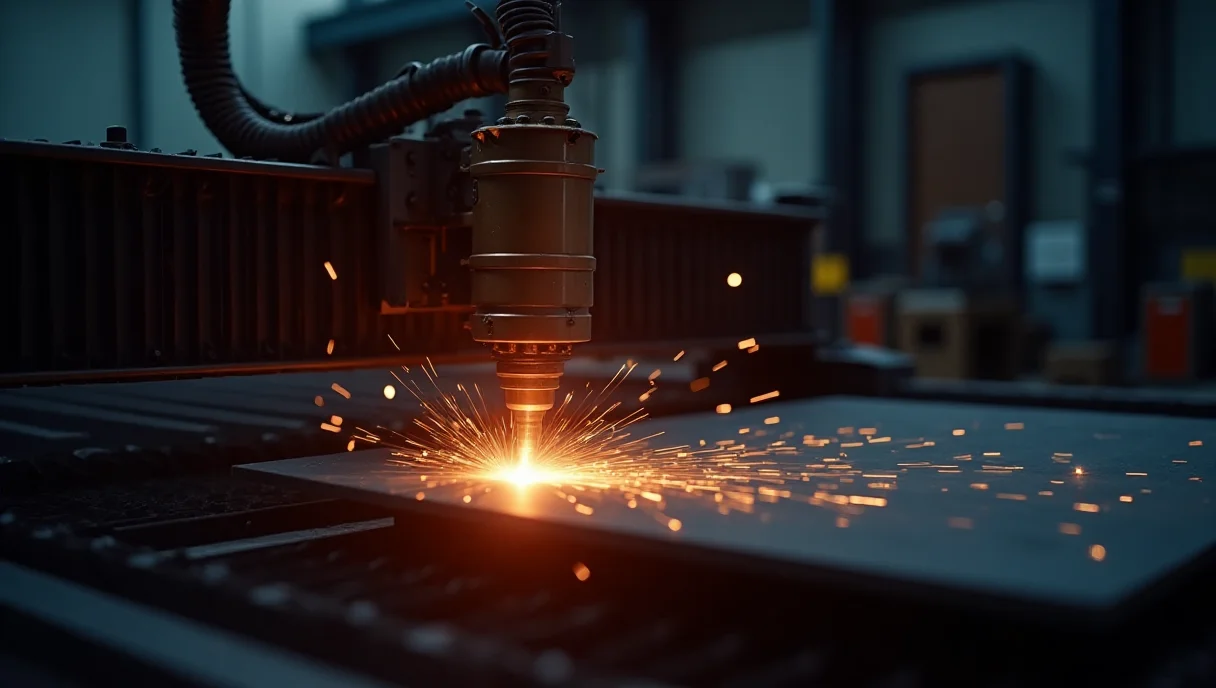
Plazma czy laser – nowoczesne technologie cięcia metalu
Cięcie metalu przeszło ogromną ewolucję. Od ręcznych piłek i szlifierek, przez przecinarki tarczowe, aż po technologie wykorzystujące zjonizowany gaz i skoncentrowane wiązki światła. Plazma i laser to dziś dwa dominujące rozwiązania w przemyśle – ale czym się różnią i kiedy które wybrać?
Jak działa cięcie plazmowe
Przecinarka plazmowa wykorzystuje łuk elektryczny do jonizacji gazu (zwykle sprężonego powietrza). Powstaje strumień plazmy o temperaturze sięgającej 20 000°C, który topi i wydmuchuje metal z linii cięcia. Brzmi brutalnie – i tak właśnie wygląda w praktyce. Efekt to szybkie, sprawne cięcie stali, aluminium i miedzi.
Technologia plazmowa sprawdza się szczególnie przy grubszych materiałach. Blachy o grubości 5–50 mm to jej naturalne środowisko. Cięcie jest szybsze niż palnikiem acetylenowym, a strefa wpływu ciepła – mniejsza.
Cięcie laserowe – precyzja na innym poziomie
Laser CO2 lub fiber to zupełnie inna filozofia. Skoncentrowana wiązka światła topi metal na bardzo wąskim odcinku – szczelina cięcia może mieć zaledwie 0,1 mm. To oznacza minimalny odpad materiałowy i krawędzie, które często nie wymagają dodatkowej obróbki.
Cięcie laserowe króluje przy cienkich blachach (do 20–25 mm) i tam, gdzie liczy się powtarzalność. Sterowanie CNC pozwala wycinać skomplikowane kształty z dokładnością setnych części milimetra. Branża reklamowa, automotive, przemysł precyzyjny – wszędzie tam laser jest standardem.
Porównanie technologii
| Parametr | Plazma | Laser |
|---|---|---|
| Grubość cięcia | Do 50–80 mm | Do 20–25 mm (fiber do 30 mm) |
| Precyzja | ±0,5 mm | ±0,1 mm |
| Szybkość (blacha 5 mm) | Wysoka | Bardzo wysoka |
| Koszt urządzenia | 15–150 tys. zł | 200 tys. – 2 mln zł |
| Koszt eksploatacji | Niski–średni | Średni–wysoki |
| Materiały | Stal, aluminium, miedź | Stal, aluminium, tytan, tworzywa |
Plazma – zalety i ograniczenia
Największy atut plazmy to stosunek ceny do możliwości. Kompaktowa przecinarka plazmowa kosztuje tyle co dobra spawarka, a pozwala ciąć materiały, z którymi szlifierka sobie nie radzi. Sprzęt jest mobilny – ręczne przecinarki plazmowe ważą kilkanaście kilogramów i można je zabrać na budowę.
Ograniczenia? Gorsza jakość krawędzi w porównaniu z laserem. Przy cienkich blachach (poniżej 2 mm) plazma potrafi deformować materiał. I jeszcze hałas – praca bez ochronników słuchu odpada.
Na polskim rynku przecinarki plazmowe oferuje między innymi FENES – ich oferta przecinarek plazmowych obejmuje zarówno modele ręczne, jak i przeznaczone do zautomatyzowanych stanowisk.
Laser – kiedy się opłaca
Laser to inwestycja na lata, ale wymaga odpowiedniego wolumenu produkcji. Przy kilku cięciach dziennie nie ma sensu wydawać kilkuset tysięcy złotych. Ale gdy firma realizuje setki zleceń miesięcznie – laser zwraca się szybko dzięki niskim kosztom jednostkowym i minimalnej potrzebie obróbki wykończeniowej.
Nowoczesne lasery fiber (włóknowe) zrewolucjonizowały rynek. Są energooszczędniejsze od CO2, szybsze i tańsze w serwisie. To właśnie one napędzają obecnie rozwój usług cięcia CNC w Polsce.
Cięcie wodą – trzecia opcja
Wspomnieć trzeba o waterjet, czyli cięciu strumieniem wody z dodatkiem ścierniwa. Ta technologia nie generuje ciepła, więc nie zmienia struktury materiału. Doskonale nadaje się do tytanu, kompozytów i materiałów wrażliwych na temperaturę. Wadą jest niska prędkość i wysoki koszt ścierniwa.
Co wybrać do swojej firmy
Mały warsztat ślusarski? Plazma ręczna to minimum, które otwiera nowe możliwości. Firma produkcyjna z seriami po kilkaset sztuk? Laser fiber na stole CNC. Prototypownia lub firma robiąca detale z materiałów egzotycznych? Waterjet.
Nie ma jednej słusznej technologii. Kluczowe pytania to: jaka grubość materiału, jaka precyzja, ile cięć dziennie i jaki budżet. Odpowiedzi na nie jednoznacznie wskazują kierunek.
Przyszłość cięcia metalu
Trendy są jasne – rosnąca automatyzacja i integracja z systemami CAD/CAM. Współczesne plotery plazmowe i wycinarki laserowe same importują pliki DXF, optymalizują rozkrój na arkuszu i generują raporty z produkcji. Rola operatora przesuwa się od ręcznego sterowania ku programowaniu i nadzorowi.
Coraz ważniejsza staje się też efektywność energetyczna. Lasery fiber zużywają nawet o 70% mniej prądu niż starsze CO2, co przy rosnących cenach energii robi dużą różnicę w kosztach produkcji.